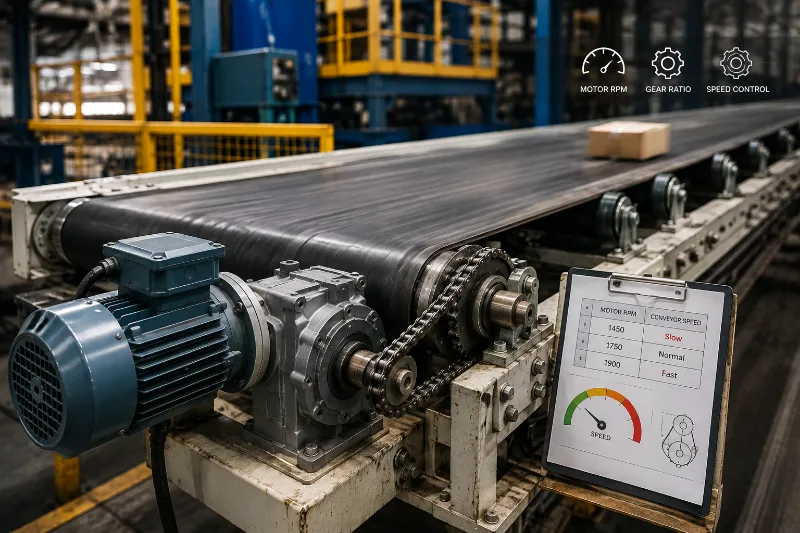
Conveyor วิ่งช้า หรือเร็วผิดสเปก เกี่ยวกับมอเตอร์และอัตราทดอย่างไร
ความเร็วในการลำเลียงที่คลาดเคลื่อนจากแผนงาน ส่งผลกระทบโดยตรงต่อจังหวะการผลิตและปริมาณชิ้นงานในแต่ละวัน หากพบปัญหากรอบระยะเวลาทำงานคลาดเคลื่อนจากการที่ Conveyor วิ่งช้า หรือเร็วผิดปกติ ปัจจัยทางวิศวกรรมหลักที่ต้องตรวจสอบคือความสัมพันธ์ระหว่างรอบหมุนมอเตอร์ อัตราทดของเกียร์เรดดิวเซอร์ (Gear Ratio) และขนาดของลูกกลิ้งหรือเฟืองขับ การคำนวณและปรับตั้งองค์ประกอบเหล่านี้ให้สมดุล จะช่วยคืนความเร็วสายพานให้อยู่อีกในระดับมาตรฐานที่กำหนดไว้
สมการความเร็ว Conveyor กับการคำนวณอัตราทดเกียร์
ความเร็วของสายพานขึ้นอยู่กับรอบมอเตอร์ ขนาดลูกกลิ้งขับ และอัตราทดของระบบ โดยคำนวณได้จาก
ความเร็วสายพาน (m/min) = (รอบมอเตอร์ × π × เส้นผ่านศูนย์กลางลูกกลิ้ง) ÷ (อัตราทดเกียร์ × อัตราทดชุดส่งกำลัง)
พูดง่าย ๆ คือ รอบมอเตอร์และลูกกลิ้งยิ่งใหญ่ สายพานยิ่งเร็ว ส่วน อัตราทดยิ่งสูง ความเร็วสายพานจะยิ่งลดลง
อัตราทดเกียร์เรดดิวเซอร์ (Gear Ratio)
เกียร์ทดรอบทำหน้าที่ลดความเร็วรอบของมอเตอร์ไฟฟ้าซึ่งปกติหมุนอยู่ที่ประมาณ 1,400–1,450 RPM (สำหรับมอเตอร์ 4 Pole) ลงมาให้เหลือ รอบ Conveyor ที่เหมาะสมกับการใช้งาน หากเลือกรุ่นที่มีอัตราทดสูงเกินไป เช่น 1:60 สายพานจะเดินช้ากว่าการใช้อัตราทด 1:30 อย่างเห็นได้ชัด การเลือก Gear Ratio Conveyor ที่ไม่สัมพันธ์กับขนาดลูกกลิ้งขับ จึงเป็นต้นเหตุหลักที่ทำให้ Conveyor Speed ไม่ได้ตามเป้าหมาย
การปรับเปลี่ยนชุดส่งถ่ายกำลังภายนอก
นอกเหนือจากตัวเกียร์ทดรอบแล้ว การเปลี่ยนขนาดมูกลี้ (Pulley) หรือเฟืองโซ่ (Sprocket) ที่เชื่อมต่อระหว่างเพลาเกียร์กับเพลาลำเลียง ก็ส่งผลต่อความเร็วขั้นสุดท้ายเช่นกัน หากต้องการเพิ่มความเร็วสายพานโดยไม่เปลี่ยนเกียร์ สามารถทำได้โดยการขยายขนาดเฟืองขับที่เพลาเกียร์ให้ใหญ่ขึ้น หรือลดขนาดเฟืองตามที่เพลาสายพานลง
เพื่อป้องกันไม่ให้การคำนวณความเร็วผิดพลาดส่งผลต่อโหลดและแรงดึงของสายพาน ควรประเมิน แนวทางการคำนวณและเลือกรุ่นโซ่ลำเลียง ควบคู่กันไป เพื่อให้โซ่สามารถรองรับแรงดึงที่เปลี่ยนไปตามความเร็วรอบได้อย่างปลอดภัย
สาเหตุทางกายภาพที่ทำให้ความเร็วลำเลียงคลาดเคลื่อนจากสเปก
บางกรณีแม้จะคำนวณอัตราทดและเลือกมอเตอร์ตรงตามทฤษฎีแล้ว แต่หน้างานจริงกลับประสบปัญหาสายพานเดินหมุนไม่ได้ความเร็วตามที่ตั้งไว้ ซึ่งมักเกิดจากปัจจัยภายนอกดังต่อไปนี้
- การลื่นไถลของสายพาน (Belt Slip): มอเตอร์และเกียร์หมุนด้วยความเร็วปกติ แต่ลูกกลิ้งขับไม่สามารถจับสายพานได้แน่นพอเนื่องจากความตึงไม่เพียงพอ หรือมีคราบน้ำมันเกาะ
- Inverter ตั้งค่าความถี่ไฟฟ้าผิดพลาด: การปรับ Hz บน Inverter ต่ำกว่า 50 Hz จะทำให้มอเตอร์หมุนช้าลงตามสัดส่วน ซึ่งบางครั้งเกิดจากผู้ใช้งานปรับตั้งค่าไว้โดยไม่ทราบผลกระทบ
- ภาระโหลดเกินกำลัง (Overload): เมื่อน้ำหนักบรรทุกบน Conveyor มากเกินสเปก มอเตอร์จะเกิดปรากฏการณ์ Slip สูงขึ้น ส่งผลให้ความเร็วรอบตก หรือสวิตช์ความร้อนตัดการทำงาน
- กลไกภายในเกียร์เสียหาย: ลิ่มเพลาขาด หรือฟันเฟืองภายในชุดเกียร์เริ่มรูด ทำให้ส่งกำลังได้ไม่เต็มร้อยรอบ
หากพบบล็อกการทำงานที่สายพานมีอาการเดินๆ หยุดๆ หรือกระตุกร่วมด้วยขณะวิ่งช้าลง สามารถตรวจหาสาเหตุเพิ่มเติมได้จาก วิธีเช็กปัญหาสายพานกระตุกและสั่นสะเทือน เพื่อแยกแยะว่าเกิดจากปัญหาทางกลไกหรือปัญหารอบหมุนมอเตอร์
ขั้นตอนการปรับแก้ความเร็วสายพานให้ได้ตามต้องการ
เมื่อต้องการแก้ไขให้ Conveyor กลับมาทำงานด้วยความเร็วที่ถูกต้องตามแผนงาน สามารถดำเนินการตามแนวทางประเมินดังนี้
- ตรวจเช็กความถี่ไฟฟ้าและแรงดัน: วัดค่า Hz และกระแสไฟฟ้าที่จ่ายเข้ามอเตอร์ เพื่อดูว่ามอเตอร์ทำงานเต็มรอบตามป้ายชื่อ (Nameplate) หรือไม่
- ปรับตั้งความตึงของระบบ: เพิ่มความตึงสายพานให้เหมาะสมเพื่อลดการลื่นไถล และหากจำเป็นอาจเพิ่มแรงเสียดทานที่ผิวพูลเลย์ขับเพื่อช่วยให้สายพานยึดเกาะได้ดีขึ้น
- คำนวณเปลี่ยนอัตราทดใหม่: หากต้องการเปลี่ยนความเร็วถาวร ให้คำนวณเปลี่ยนชุดเฟืองส่งกำลังภายนอก หรือเปลี่ยนตัว Conveyor Motor Gearbox เป็นรุ่นอัตราทดใหม่
- ประเมินความพร้อมของอุปกรณ์ขับเคลื่อน: ตรวจสอบสภาพรวมของ อุปกรณ์ส่งกำลังและชุดเกียร์ทดรอบ เพื่อดูว่าชุดขับเคลื่อนเดิมยังรองรับการปรับเปลี่ยนความเร็วใหม่ได้หรือไม่
ไขข้อข้องใจเรื่องความเร็วและอัตราทด Conveyor
Q: หากต้องการเพิ่มความเร็ว Conveyor โดยใช้ Inverter เร่งความถี่เกิน 50 Hz จะมีผลเสียหรือไม่?
A: การเร่งความถี่เกิน 50 Hz (เช่น เร่งไปที่ 60–70 Hz) สามารถทำได้ในระยะสั้น แต่จะทำให้แรงบิด (Torque) ของมอเตอร์ลดลงอย่างรวดเร็ว (Constant Power Range) ส่งผลให้น้ำหนักบรรทุกของ Conveyor ตกลง และอาจทำให้มอเตอร์ร้อนจัดเนื่องจากแรงต้านทางกลไกที่เพิ่มขึ้น
Q: เปลี่ยนลูกกลิ้งขับให้ใหญ่ขึ้น กับเปลี่ยนเฟืองเกียร์ให้เล็ก ลง ผลลัพธ์ต่างกันอย่างไร?
A: ทั้งสองวิธีช่วยเพิ่มความเร็วสายพานได้เหมือนกัน แต่การขยายขนาดลูกกลิ้งขับจะเพิ่มพื้นที่สัมผัสสายพาน ทำให้ลดอาการลื่นได้ดีขึ้น ส่วนการเปลี่ยนเฟืองเกียร์จะทำได้ง่ายและประหยัดงบประมาณกว่าโดยไม่ต้องดัดแปลงโครงสร้างสายพานเดิม
Q: มอเตอร์เกียร์รุ่นเดิมป้ายชื่อหลุดหาย จะวัดหาอัตราทดเกียร์ (Gear Ratio) ได้อย่างไร?
A: สามารถวัดได้โดยการทำเครื่องหมายที่เพลาเข้า (ฝั่งมอเตอร์) และเพลาออก (ฝั่งเกียร์) จากนั้นใช้มือหมุนเพลาเข้าให้ครบ 1 รอบ แล้วสังเกตว่าเพลาออกหมุนไปเป็นมุมเท่าใด หรือหมุนเพลาเข้าจนกว่าเพลาออกจะครบรอบ 1 รอบพอดี แล้วนับจำนวนรอบของเพลาเข้า อัตราส่วนที่ได้คือค่า Gear Ratio
Q: เหตุใดเมื่อ Conveyor วิ่งช้าลง มอเตอร์จึงมีอุณหภูมิสูงขึ้นผิดปกติ?
A: เกิดได้จาก 2 กรณีหลัก คือ มอเตอร์รับโหลดหนักเกินไปจนดึงกระแสสูง หรือเกิดจากการใช้ Inverter ลดรอบมอเตอร์ลงมากๆ ทำให้พัดลมระบายความร้อนที่ติดอยู่ท้ายแกนมอเตอร์หมุนช้าลงตามไปด้วย ลมระบายความร้อนจึงไม่เพียงพอ
การเพิ่มหรือลดความเร็วสายพานไม่ใช่เพียงการปรับรอบมอเตอร์ แต่ต้องดูทั้งอัตราทด แรงบิด โหลด และความสามารถของอุปกรณ์ในระบบร่วมกัน เพื่อให้ได้ความเร็วตามต้องการโดยไม่เพิ่มภาระให้เครื่องจักร หากกำลังวางแผนปรับระบบหรือเลือก Conveyor Motor Gearbox ใหม่ บริษัท อินโนไดร์ฟ จำกัด สามารถช่วยคำนวณและคัดเลือกมอเตอร์กับเกียร์ให้เหมาะกับการใช้งาน ช่วยให้การปรับความเร็วทำได้อย่างมีประสิทธิภาพและลดความเสี่ยงจากการเลือกอุปกรณ์ผิดสเปก
ติดต่อเราเพื่อปรึกษาและเลือกชมสินค้าคุณภาพได้ที่
โทร: 02-431-1100
แฟกซ์: 02-431-2104
Line: @innodrive
Facebook: Innodrive Co., Ltd.


